ACFM技术新场景—电动扶梯主轴焊缝隐患排查
电动扶梯是商场、地铁、写字楼等公共场景的核心特种设备,其驱动主轴作为整机关键承重与动力传动核心部件,多采用Q345B等高强度低合金结构钢材质,承载扶梯持续启停、正向反向运转的核心载荷。设备长期运行过程中,主轴持续承受交变扭矩、高频冲击载荷及径向压力,在过渡圆角(R角)、键槽根部、轴承配合轴颈、链轮装配台阶等天然应力集中区域,极易萌生微观疲劳裂纹。这类初始微裂纹会随设备运行持续拓展延伸,最终引发主轴断裂、扶梯骤停、设备瘫痪等故障,严重时会造成人员踩踏、伤亡等重大安全事故,是扶梯维保与安全检测的重中之重。
相较于常规设备缺陷,扶梯主轴疲劳裂纹的检测难度极高。一方面,扶梯长期处于复杂工况环境,主轴及焊缝表面常年积聚油污、粉尘、积水,形成厚重覆盖层,彻底遮蔽浅表裂纹;另一方面,裂纹多藏匿于狭小装配缝隙、轴肩过渡区域,位置隐蔽、肉眼无法识别。目前行业常规维保仅依靠人工目视检查、设备振动监测,仅能发现明显的结构性故障,无法精准识别油污涂层下、缝隙深处的毫米级隐蔽疲劳裂纹,存在极大检测盲区与安全隐患。
而磁粉检测(MT)、渗透检测(PT)等传统常规无损检测手段,在扶梯主轴检测场景中弊端尤为突出,完全适配不了现场快速维保需求。
磁粉检测(MT):检测前需设备完全停机,对驱动主轴进行深度拆解,拆除链轮、轴承等配套部件,同时大面积清洗表面油污、彻底去除防护涂层,检测完成后还需对主轴做专业退磁处理,整体拆装、预处理工期极长、人工成本高昂。且主轴键槽、轴颈、过渡R角等曲面应力集中部位,磁粉探头贴合性差,极易造成极早期微观疲劳裂纹漏检,无法实现精准隐患排查。
渗透检测(PT):同样依赖主轴完全拆解作业,现场工序繁琐、耗时久。主轴长期附着的顽固油污极易堵塞裂纹开口,若表面清洗、脱脂工序不彻底,会直接大幅降低检测灵敏度,导致微裂纹漏检、误判。同时检测过程产生的渗透废液存在环保污染风险,现场落地局限性较高。
综上,传统检测依赖完全拆解、预处理繁琐、检测精度不足、时效性与经济性极差,完全无法适配扶梯短停机、高频次、常态化的安全筛查需求。行业亟需一款免拆解、免大面积打磨、抗油污干扰、短窗口期快速检测的表面开口裂纹检测技术,而交流电磁场检测(ACFM)技术完美适配扶梯主轴复杂工况,具备极强的现场落地可行性与实用价值。
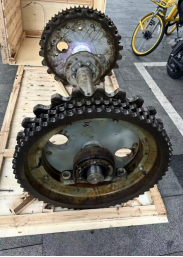
图1某地铁站电动扶梯拆解现场
一、什么是交流电磁场检测技术?
很多一线检验检测人员经常会把ACFM和常规涡流检测混为一谈,其实二者的底层检测逻辑有着本质区别。
ACFM属于电磁类无损检测技术,诞生于上世纪80年代英国伦敦大学,技术核心原理可以简单概括为“激励—扰动—信号采集—缺陷定量”四步流程。检测主机驱动探头内部的激励线圈,在不接触工件的前提下,于导电金属工件表面感应生成一层均匀分布的交变感应电流场。在管道母材、焊缝无任何缺陷的位置,
感应电流沿着工件表面平稳流动,电流分布均匀,探头采集到的磁场信号平滑无波动。
当探头扫查至表面或者近表面裂纹缺陷处,裂纹属于绝缘缝隙,感应电流无法直接穿过裂纹,只能被迫从裂纹两端、裂纹底部绕行,电流流线发生明显畸变,缺陷上方空间的磁场分量随之产生扰动。检测探头内置的高精度磁敏传感器,同步采集Bx(平行于扫查方向磁场分量)与 Bz(垂直工件表面磁场分量)两组关键波形信号。技术人员对照标准信号图谱,即可直接判定裂纹的位置、长度,同时借助内置数学模型计算出裂纹的埋藏深度,完成缺陷的定量评估工作。
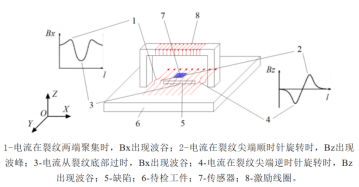
图2 交流电磁场检测原理
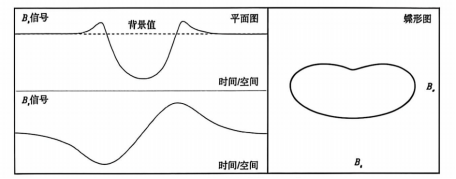
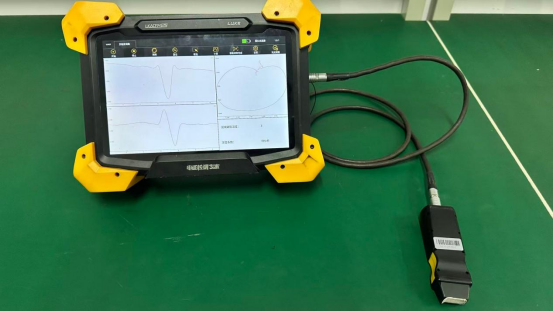
图3 ACFM检测缺陷信号示意图
二、适配扶梯主轴检测!ACFM技术四大核心优势
扶梯驱动主轴环焊缝工况特殊:曲面环形结构、长期裸露易生锈腐蚀、表面留存防护涂层、停机检测窗口期极短。相较于磁粉、渗透、常规超声检测,ACFM的适配性优势十分突出,完美贴合特种设备现场检测需求。
1.免打磨非接触检测,抗污染能力强、零耗材作业
针对扶梯主轴长期带油污、带涂层、轻微锈蚀的复杂运行工况,ACFM技术具备优异的提离容忍特性,可稳定穿透最大5mm厚度的非导电涂层、顽固油污及薄锈层实施有效检测。检测前无需大面积机械打磨、无需铲除原有防护涂层,仅需清理表面浮尘与浮油即可开展作业。该技术无需耦合剂、磁粉、渗透剂等耗材,检测过程无二次污染、无材料损耗,同时规避了机械打磨对主轴母材及防护体系的结构性损伤,真正实现非接触、低预处理、绿色无损的工程化检测。
2.适配铁磁性主轴,精准覆盖早期疲劳裂纹检测深度
配套专用低频检测探头,精准适配扶梯主轴Q345B铁磁性低合金结构钢材质的电磁特性,有效检测深度可达3mm,完全覆盖扶梯主轴在交变载荷下的高危疲劳裂纹扩展区间(常规危险裂纹深度0.5~2.5mm)。技术可稳定识别1mm深、5mm长的浅表开口微裂纹,对主轴过渡圆角、键槽根部、轴颈配合面、链轮台阶等应力集中高危区域的疲劳裂纹具备高灵敏度,可精准捕捉设备早期萌生的隐性缺陷,满足特种设备预防性筛查与早期风险管控的技术要求,有效规避早期微裂纹漏检引发的渐进性失效风险。
3.支持免拆解作业,适配扶梯短停机维保场景
相较于MT、PT技术必须完全拆解设备的检测模式,ACFM支持主轴原位免拆解检测,无需拆除链轮、轴承、减速箱等装配构件,最大程度保留设备原有装配精度。搭配专用曲面磨弧笔式探头,可自适应主轴环形曲面结构,深入狭小装配缝隙完成全覆盖连续扫查。检测仅需短时停机断电即可完成,无需长时间停运设备,完全适配商超、地铁、交通枢纽等公共扶梯短窗口期维保、不停运或少停运的现场作业要求。
4. 缺陷精准量化,检测数据全程可追溯存档
ACFM依托Bx、Bz双分量磁场信号特征,可形成典型蝶形缺陷图谱,实现对裂纹缺陷的精准定位、长度与深度定量评估,突破传统检测仅能定性判断的技术局限。检测全过程实时存储原始电磁波形、扫查轨迹与缺陷特征数据,支持全过程数据溯源、复现与离线复盘。系统可自动生成标准化检测报告,完全契合特种设备定期检验、安全评级、存档溯源的规范要求,为主轴疲劳状态评估、维保策略制定、部件更换研判提供客观、量化的技术数据支撑。
5. 轻量化便捷操作,大幅提升现场检测效率
整套检测设备轻量化、集成度高,配套定制化曲面适配探头,可贴合主轴环形异形结构高效扫查。设备操作逻辑简洁、调试简单、上手门槛低,单人即可独立完成整根主轴环焊缝及各应力集中关键区域的分段全覆盖检测。相较于传统拆解式检测工艺,大幅缩减现场作业工期、降低人力成本与设备拆装风险,适配扶梯设备批量、常态化、周期性的安全筛查工作,显著提升特种设备运维检测的整体效率。
三、ACFM技术当前在该领域应用的局限性
在扶梯主轴环焊缝检测场景中,ACFM技术优势显著,但受限于技术原理、设备工艺、现场工况,目前仍存在部分短板,也是行业内亟待解决的痛点问题。
1. 对深埋缺陷检测灵敏度不足
ACFM基于电磁集肤效应原理工作,检测范围集中在工件表面及近表面,对焊缝内部深埋缺陷(裂纹、内部气孔、夹层、深层未焊透)识别能力较弱,无法识别内部缺陷。目前,仅适用于主轴焊缝浅表裂纹、疲劳缺陷检测。
2. 复杂干扰工况下信号稳定性受限
扶梯主轴周边存在电机、传动齿轮、金属支架等构件,现场电磁环境复杂,易对ACFM微弱磁场信号产生干扰;同时焊缝表面不规则焊瘤、凸起、厚薄不均的涂层,会引发提离值波动,轻微影响检测信号精度,需要操作人员具备丰富的信号甄别经验。
3. 异形焊缝扫查自动化程度偏低
现阶段主流ACFM检测以人工手持扫查为主,扶梯主轴环形焊缝为异形曲面,人工扫查速度、间距、压力难以完全统一,存在轻微人为误差;且人工长时间高空作业易疲劳,会间接影响检测一致性,暂时无法实现全流程无人自动化精准扫查。
4. 缺陷分型能力较弱
ACFM可精准识别裂纹类缺陷并量化尺寸,但对气孔、夹渣、未熔合等不同类型焊缝缺陷的分型判别能力有限,难以精准区分缺陷类型,对检测人员的专业技术依赖度较高。
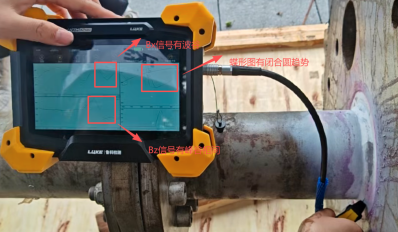
四、ACFM检测电动扶梯现场检测
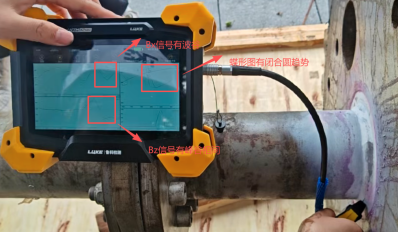
图4 ACFM检测现场及缺陷图像分析
五、行业展望|ACFM 技术在扶梯焊缝安全检测的革新方案
放眼未来国内能源布局,液化天然气接收站扩容升级、大规模液态二氧化碳储能项目、绿氢储运管网、超低温工业化工园区建设都将迎来建设高峰,一大批超低温奥氏体不锈钢压力管道将投入运营。随着在役管线运行年限逐年增加,低温疲劳裂纹带来的安全风险将持续上升,市场对于高效、低成本的超低温管道无损检验方案的需求会越来越旺盛。
随着交流电磁场国标及行标落地普及,低温专用阵列ACFM探头、曲面自适应扫查装置、机器人自动检测系统等配套装备不断迭代升级,ACFM交流电磁场检测技术必将成为超低温管道定期检验领域的主流检测手段,为我国深冷能源装备的长周期安全稳定运行保驾护航。
结语
电动扶梯驱动主轴环焊缝的安全隐患,是特种设备运维的重点与难点。ACFM交流电磁场检测技术凭借免打磨、高效率、可定量、无盲区、无损安全的核心优势,完美解决了传统检测技术的诸多痛点,成为当前扶梯主轴疲劳裂纹检测的最优方案之一。
尽管目前存在深埋缺陷检测不足、自动化程度有限等短板,但随着智能化算法、自动化设备、多技术融合的持续迭代,ACFM技术将进一步突破瓶颈,在特种设备无损检测领域实现更广泛的落地应用,为公共交通设备安全稳定运行提供坚实的技术保障。