带涂漆层压力容器检测--ACFM技术
检测意义:
一、安全层面:提前发现漆层下隐蔽损伤,预防承压失效
(1)带漆层检测可直接穿透漆膜,定位焊缝与母材表面/近表面裂纹、局部壁厚减薄,避免压力容器发生泄漏、爆裂事故。
(2)带漆检测可以提前预警防腐体系失效风险,而不是等到大面积锈蚀才发现。
(3)带漆层无损检测可在保留涂层前提下完成检验取证,判定设备是否可继续服役。
二、工程经济层面:减少除漆、补漆工作量,降低检修成本
(1)省去大面积打磨除漆工序,在允许漆膜厚度范围内无需打磨,大幅缩短检修工期,降低人工、脚手架、危废处理成本。
(2)带漆检测保留完好漆层,仅对缺陷区域局部处理,避免大面积二次防腐施工,减少停机时间与生产损失。
(3)降低打磨带来的次生风险,打磨会损伤母材表面,产生打磨凹坑、表面残余应力,甚至诱发新的应力集中。
技术优势:
ACFM检测技术能够对被检工件表面、近表面缺陷进行发现及定量,可检测最小缺陷为3mm长×0.5mm深,检测深度根据材质不同可分为3mm(碳钢)、5mm(不锈钢)、6-8mm(铝)。检测时无需去除工件表面漆层,无需打磨,无需耦合剂,节省时间和成本,适用于适用于复杂形状(焊缝、曲面)和恶劣环境(潮湿、高温),可以快速、经济地进行大面积连续检测。
检测仪器及使用探头:
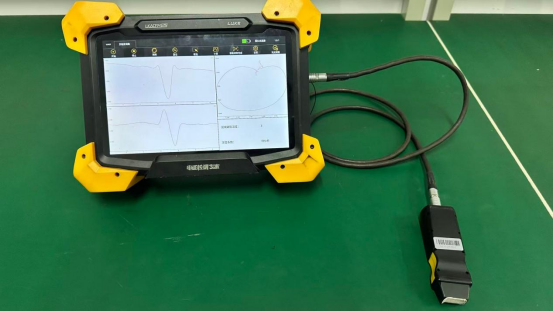
检测设备采用国产LKACFM-X2型交流电磁场检测仪,ACFM检测仪如下图所示,检测探头为笔式探头,此探头适用于角焊缝、小空间检测,探头平面紧密贴合工件,使探头在检测过程中运动保持稳定,保证检测效率以及质量,探头由雷莫线与仪器相连。
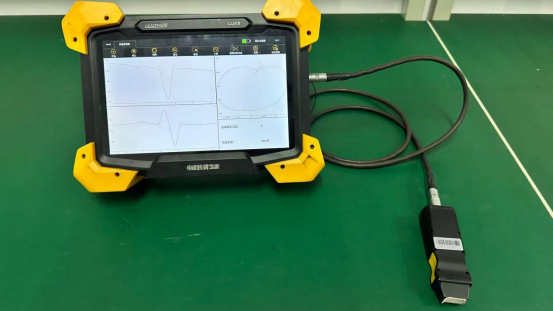
图1 ACFM检测仪和笔式探头
检测工件及结果
现场检测工件数量较多,各工况代表性工件仅挑选1个检测结果进行展示,检测结果如下:
1、2022Y00595
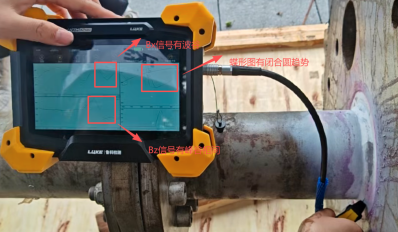
工件及编号位置如下图所示:
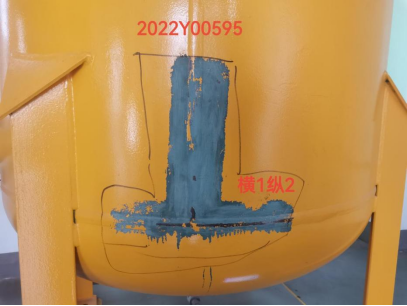
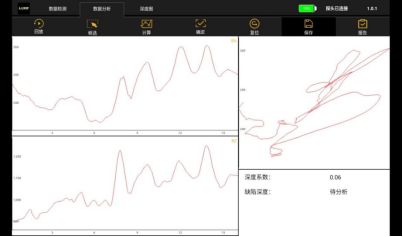
编号1信号图:
编号2信号图:
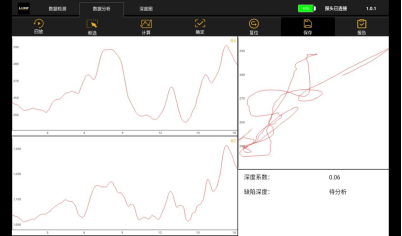
从图上即可看出,打磨后缺陷为凹坑,且随着打磨加深,缺陷信号在逐步减弱。
总结
所检测工件仅一处发现缺陷。从上述检测图像来看,压力容器是否带薄漆层对ACFM检测来说没有影响,且从最后一个结果来看,ACFM带涂漆层检测出的缺陷信号,经打磨之后是能看出明显的缺陷,进一步验证ACFM可以用于带涂漆层压力容器检测。